แสดงบทความที่มีป้ายกำกับ ความรู้พื้นฐาน แสดงบทความทั้งหมด

วันพุธที่ 22 มกราคม พ.ศ. 2557

Download Application งานฉีดพลาสติกลงบนสมาร์โฟนของคุณ I-moulder

วันนี้มี Application ดีๆที่เกี่ยวกับงานฉีดพลาสติก สามารถ download ได้ทั้ง Android and IOS  ที่มีชื่อว่า i-moulder
i-Moulder เป็น Application เพื่อให้ง่ายต่อการใช้งานและพงพาโดยการ Download ลงบนสมาร์ทโฟน
i-Moulder ได้รับการพัฒนาเพื่อให้เข้าถึงความรู้ที่รวดเร็วในการฉีดขึ้นรูปพลาสติกขั้นพื้นฐาน สำหรับมืออาชีพ,Toolmakers และนักออกแบบผลิตภัณฑ์

i-Moulder รวมสามข้อมูลพื้นฐานหลัก

1 วัสดุ, GUIDE PROCESS
คู่มือวัสดุที่มีการประมวลผลข้อมูลทั่วไปสำหรับคุณสมบัติของวัสดุที่พบบ่อยในงานฉีด เช่นอุณหภูมิในการฉีด, ค่าเพื่อหดของพลาสติกชนิดต่างๆ, ข้อมูลอื่นๆที่เกี่ยวกับการฉีด
2 งานฉีด, คู่มือแก้ปัญหา
โซลูชั่นที่มีคู่มือที่เป็นประโยชน์ในการแก้ไขปัญหาที่พบบ่อยในงานฉีด และเสนอแนะขั้นตอนการแก้ไขปัญหาต่างๆได้อย่างสมบูรณ์
3 วัสดุ, การค้นหา
สิ่งอำนวยความสะดวกการค้นหาชนิดของพลาสติกที่เป็นฐานข้อมูลที่ครอบคลุมทั่วไปของพอลิเมอร์ชื่อและรายละเอียดผู้ผลิต ชื่อทางการค้า


ทดลองใช้กันดูนะครับ หวังว่าคงเป็นประโยชน์ในการทำงาน Goodluck!!!

วันอาทิตย์ที่ 16 ธันวาคม พ.ศ. 2555

สาเหตุและแนวทางการแก้ไขงานฉีดพลาสติกเบื้องต้น ตอนจบ


การปนเปื้อนบนผิวของชิ้นงาน (Contamination)
การปนเปื้อนบนผิวของชิ้นงาน แสดงดังภาพที่ 7(a) โดยทั่วไปแล้วมีหลายสาเหตุซึ่งมาจากการควบคุมในกระบวนการผลิตที่ไม่เหมาะสม ยกตัวอย่างเช่น เกิดการปนเปื้อนของผงสีหรือเม็ดสี (Pigments) และเม็ดพลาสติกประเภทอื่นในเม็ดพลาสติกที่ต้องการฉีด ซึ่งเกี่ยวข้องกับระบบการเก็บวัสดุโดยตรงนอกจากนี้การล้างสกรู (Purging) โดยใช้พลาสติกชนิดที่สองภายหลังจากการฉีดพลาสติกชนิดแรกเป็นสิ่งที่สำคัญ ซึ่งอาจเป็นสาเหตุที่ทำให้เกิดการปนเปื้อนบนผิวของชิ้นงานได้ หากการปนเปื้อนที่เกิดขึ้นบนผิวของชิ้นงานมีสีดำหรือสีน้ำตาล อาจไม่ใช่รอยไหม้ (Burn marks) ซึ่งหากเป็นรอยไหม้จะเกิดที่ตำแหน่งเดิมหรือใกล้เคียงกับตำแหน่งเดิมเสมอในขณะที่หากเป็นรอยปนเปื้อน จะเกิดที่ตำแหน่งใด ๆ ก็ได้บนหรือภายในชิ้นงาน เช่น รอยไหม้บนสกรูที่หลุดออกมาบนผิวของชิ้นงาน หรืออาจเป็นเพียงแค่คราบน้ำมันที่เกิดขึ้นบนผิวของแม่พิมพ์เป็นต้น
แนวทางการแก้ไข
1. ตรวจสอบความสะอาดของเม็ดพลาสติกและสถานที่เก็บ และทำความสะอาดกรวยเติม (Hopper) ทุกครั้งเมื่อเปลี่ยนสีหรือชนิดของพลาสติกที่ใช้
2. ทำการล้างสกรู (Purging) ด้วยพลาสติกเกรดล้างเครื่องที่เหมาะสม หรือถอดสกรูออกมาจากเครื่องฉีดเพื่อขัดทำความสะอาด
3. หากมีการนำพลาสติกที่ผ่านการบดย่อยเพื่อลดขนาด (Regrind) มาผสมกับพลาสติกดั้งเดิม (Virgin) ควรทำความสะอาดเครื่องบด (Crusher) ด้วย
4. ลดอุณหภูมิฉีดของพลาสติหลอมเหลวและ/หรือลดความเร็วในการฉีดและ/หรือลดความเร็วรอบการหมุนสกรูและ/หรือลดแรงดันต้านการหมุนสกรูถอยหลังกลับ ในกรณีที่ฉีดพลาสติกที่เสื่อมสภาพเนื่องจากความร้อนได้ง่ายยกตัวอย่างเช่น Polyvinyl Chloride (PVC)
5. ตรวจสอบสิ่งปนเปื้อนที่บริเวณด้านหน้าของแม่พิมพ์ และทำความสะอาดแม่พิมพ์ซึ่งอาจมีคราบน้ำมันติดอยู่

รอยฝ้าบริเวณใกล้ทางเข้า (Blush marks)
โดยทั่วไปแล้วการมีรอยฝ้าที่บริเวณใกล้ทางเข้า มีสาเหตุหลักมาจากความเร็วในการฉีดที่สูงเกินไปหรือทางเข้าที่มีขนาดเล็กเกินไป ทำให้พลาสติกหลอมเหลวไม่สามารถไหลติดที่บริเวณผนังของแม่พิมพ์ ดังแสดงในภาพที่ 7(b)
แนวทางการแก้ไข
1. ลดความเร็วในการฉีดในช่วงแรกหลังจากนั้นค่อย ๆ เพิ่มความเร็วในการฉีดตามลำดับ
2. เพิ่มขนาดของทางเข้าและ/หรือเพิ่มขนาดของ Cold slug
3. หากรอยฝ้าเกิดที่บริเวณมุมของชิ้นงาน ให้ปรับความโค้งของมุมภายในแม่พิมพ์ฉีด

วันเสาร์ที่ 15 ธันวาคม พ.ศ. 2555

สาเหตุและแนวทางการแก้ไขงานฉีดพลาสติกเบื้องต้น # 5


ชิ้นงานหดตัว (Shrinkage)
โดยปกติแล้วการหดตัวของชิ้นงานเทอร์-โมพลาสติก จะเกิดขึ้นมากหรือน้อยขึ้นอยู่กับโครงสร้างของพลาสติกชนิดนั้น ๆ (0.1-2.5%)โดยพลาสติกที่มีโครงสร้างเป็นกึ่งผลึก (Semicrystalline)จะเกิดการหดตัวที่มากกว่าพลาสติกที่มีโครงสร้างแบบอสัญฐาน (Amorphous) ซึ่งปริมาณการหดตัวของชิ้นงานที่ผ่านกระบวนการฉีดขึ้นรูปสามารถพิจารณาได้จากกราฟความสัมพันธ์ระหว่าง ความดัน (Pressure) ปริมาตร
(Volume) และอุณหภูมิ (Temperature) หรือที่เรียกว่า PVT diagram [2]
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มระยะหรือปริมาตรของครูชั่นและ/หรือเพิ่มความดันคงค้างและ/หรือเวลาในการให้ความดันคงค้าง
2. เพิ่มอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือเพิ่มอุณหภูมิของแม่พิมพ์ฉีดและ/หรือเพิ่มความดันต้านการหมุนถอยหลังกลับของสกรู
3. เพิ่มเวลาในการเย็นตัวของชิ้นงานภายในแม่พิมพ์ฉีด
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
เพิ่มขนาดของช่องทางวิ่งและช่องทางเข้า เพื่อเพิ่มประสิทธิภาพในการส่งถ่ายความดันคงค้าง เพื่อชดเชยการหดตัวของชิ้นงานและ/หรือออกแบบแม่พิมพ์เพื่อชดเชยการหดตัวของชิ้นงาน

ชิ้นงานบิดเบี้ยว (Warpage/Distortion)
การเกิดการบิดเบี้ยวหรือโก่งงอของชิ้นงาน มีสาเหตุหลักมาจากการหดตัวของชิ้นงานที่ไม่เท่ากันในทุกทิศทาง เนื่องจากอัตราการเย็นตัวของชิ้นงานภายในแม่พิมพ์ฉีดที่ไม่สม่ำเสมอส่งผลให้เกิดการบิดเบี้ยวและมีรูปร่างไม่ตรงตามต้องการ ดังแสดงในภาพที่ 8(b)
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มเวลาในการเย็นตัวของชิ้นงานภายในแม่พิมพ์ฉีด
2. เพิ่มระยะหรือปริมาตรของครูชั่นและ/หรือเพิ่มความดันคงค้างและ/หรือเวลาในการให้ความดันคงค้าง
3. เพิ่มอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือเพิ่มอุณหภูมิของแม่พิมพ์ฉีดและ/หรือเพิ่มความดันต้านการหมุนถอยหลังกลับของสกรู
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. ตรวจสอบตำแหน่งและขนาดของช่องน้ำหล่อเย็นภายในแม่พิมพ์ (Cooling path) เพื่อให้อัตราการเย็นตัวของชิ้นงานเป็นไปอย่างสม่ำเสมอ
2. ใช้โปรแกรมคอมพิวเตอร์ช่วยในการวิเคราะห์การบิดเบี้ยวของชิ้นงานที่เกิดขึ้นจากการออกแบบช่อทางของน้ำหล่อเย็นก่อนทำการผลิตแม่พิมพ์จริง โดยตัวอย่างที่ได้จากการวิเคราะห์แสดงดังภาพที่ 8(b)
3. เพิ่มขนาดของช่องทางวิ่งและช่องทางเข้า เพื่อเพิ่มประสิทธิภาพในการส่งถ่ายความดันคงค้างเพื่อชดเชยการหดตัวของชิ้นงาน
4. หลีกเลี่ยงการออกแบบชิ้นงานที่มีมุมแหลม และมีความหนาของผนังที่แตกต่างกันมาก

วันศุกร์ที่ 14 ธันวาคม พ.ศ. 2555

สาเหตุและแนวทางการแก้ไขงานฉีดพลาสติกเบื้องต้น # 4


โพรงอากาศ (Voids/Bubbles)
โพรงอากาศที่เกิดขึ้นภายในชิ้นงานฉีดพลาสติก ดังแสดงในภาพที่ 5 แตกต่างจากรอยพุพอง (Blisters) ซึ่งเกิดขึ้นที่บริเวณผิวของชิ้นงาน โดยทั่วไปแล้วการเกิดโพรงอากาศภายในชิ้นงาน มีสาเหตุมาจากการหดตัว (Shrinkage)ของชั้นแกนกลางภายในชิ้นงาน (Core layer) ในช่วงระหว่างการเย็นตัวภายในแม่พิมพ์ฉีด ซึ่งหากบริเวณชั้นผิวของชิ้นงานที่แข็งตัว (Solidified)
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มครูชั่น (Cushion) และ/หรือเพิ่มความดันคงค้างและ/หรือเวลาที่ให้ความดันคงค้าง
2. เพิ่มอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือเพิ่มอุณหภูมิของแม่พิมพ์ฉีดและ/หรือเพิ่มความเร็วฉีด
3. เพิ่ม Back pressure เพื่อเพิ่มความหนาแน่นของเนื้อพลาสติกหลอมเหลว (Melt density) หากเกิดฟองอากาศภายในเนื้อพลาสติกหลอมเหลวก่อนการไหลเข้าสู่แม่พิมพ์ฉีด
4. เพิ่มเวลาในการเย็นตัวของชิ้นงานภายในแม่พิมพ์ฉีด
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. หากเป็นไปได้ควรปรับลดขนาดความหนาของชิ้นงาน
2. เพิ่มขนาดทางเข้าและทางวิ่ง เพื่อเพิ่มประสิทธิภาพการให้ความดันคงค้างในการชดเชยการหดตัวของชิ้นงาน
3. ลดขนาดทางเข้า หากฟองอากาศเกิดขึ้นภายในพลาสติกหลอมเหลวก่อนไหลเข้าสู่โพรงแม่พิมพ์
4. ตรวจสอบขนาดและตำแหน่งของช่องระบายอากาศภายในโพรงแม่พิมพ์ว่าเพียงพอหรือไม่

รอยประกายเงิน (Silver streaks)
รอยประกายเงินที่เกิดขึ้นบนผิวชิ้นงาน มีสาเหตุหลักมาจากความชื้น (Moister) ภายในเม็ดพลาสติกที่ทำการฉีดขึ้นรูป โดยความชื้นภายในเม็ดเมื่อได้รับความร้อนจะสลายตัวเป็นก๊าซเมื่อถูกฉีดเข้าไปในแม่พิมพ์ฉีด ซึ่งหากแม่พิมพ์มีช่องระบายอากาศไม่เพียงพอ หรือหากทำการฉีดที่ความเร็วฉีดสูงเกินไป จะปรากฏรอยประกายเงินบนผิวของชิ้นงาน ดังแสดงในภาพที่ 6(a)
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. ลดความเร็วและแรงดันในการฉีดเพื่อให้อากาศหรือก๊าซสามารถหนีออกจากแม่พิมพ์ได้ทัน
2. ลดแรงปิดแม่พิมพ์เพื่อช่วยให้ระบายอากาศออกได้ดีขึ้น
3. เพิ่มความดันต้านทานการหมุนถอยหลังกลับของสกรูเพื่อลดปริมาณอากาศหรือเพิ่มความหนาแน่นของเนื้อพลาสติกหลอมเหลว
4. ลดระยะหรือปริมาตรในการทำ Suck back
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
ตรวจสอบขนาดและตำแหน่งของช่องระบายอากาศว่าเพียงพอหรือไม่
วัสดุที่ใช้ในการฉีดขึ้นรูป
ทำการอบเม็ดพลาสติกก่อนการฉีดขึ้นรูปโดยสอบถามข้อมูลจากผู้ผลิตเม็ดพลาสติกโดยตรง


รอยไหม้ (Burn marks)
รอยไหม้บนผิวชิ้นงานมีสาเหตุมาจากการที่อากาศหรือก๊าซที่อยู่ภายในโพรงแม่พิมพ์ ถูกพลาสติกหลอมเหลวอัดด้วยแรงดันที่สูงมาก จนเกิดความร้อนสูงถึงประมาณ 800–1,000 oC ดังแสดงในภาพที่ 6(b)
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. ลดความเร็วและแรงดันในการฉีด เพื่อให้อากาศหรือก๊าซสามารถหนีออกจากแม่พิมพ์ได้ทัน
2. ลดแรงปิดแม่พิมพ์เพื่อช่วยให้ระบายอากาศออกได้ดีขึ้นและ/หรือลดอุณหภูมิฉีดของพลาสติกหลอมเหลว
3. ลดระยะหรือปริมาตรการทำ Suck back เพื่อลดปริมาณอากาศภายในห้องหลอม
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. ตรวจสอบขนาดและตำแหน่งของช่องระบายอากาศว่าเพียงพอหรือไม่ ซึ่งอาจเพิ่มตำแหน่งของช่องระบายอากาศที่บริเวณก้านกระทุ้งได้
2. ในกรณีที่รอยไหม้เกิดที่บริเวณรอยเชื่อมประสาน ให้เปลี่ยนตำแหน่งของทางเข้าหรือทำช่องระบายอากาศเพิ่มที่บริเวณนั้น

วันเสาร์ที่ 8 ธันวาคม พ.ศ. 2555

สาเหตุและแนวทางการแก้ไขงานฉีดพลาสติกเบื้องต้น # 3


รอยพ่น (Jetting)
รอยพ่นที่เกิดขึ้นบนชิ้นงาน โดยทั่วไปแล้วมีสาเหตุมาจากความเร็วในการไหลของพลาสติกหลอมเหลที่สูงเกินไปเมื่อเข้าสู่โพรงแม่พิมพ์ ส่งผลให้พลาสติกหลอมเหลวไม่สามารถไหลติดที่ผนังของโพรงแม่พิมพ์ฉีด ดังแสดงในภาพที่ 4(a) ซึ่งมีแนวทางในการแก้ไขดังต่อไปนี้
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. ลดความเร็วในการฉีดและ/หรือเพิ่มอุณหภูมิฉีดของพลาสติกหลอมเหลวและ/หรือเพิ่มอุณหภูมิของแม่พิมพ์ฉีด
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. เพิ่มขนาดของทางเข้า เพื่อลดความ-เร็วในการไหลของพลาสติกหลอมเหลวขณะเข้าสู่โพรงแม่พิมพ์
2. ปรับความหนาผนังของชิ้นงานให้มีขนาดลดลงเพื่อให้พลาสติกหลอมเหลวไหลติดผนังของแม่พิมพ์ฉีด


รอยพุพอง (Blister)
การที่ชิ้นงานมีผิวพุพอง โดยทั่วไปมีสาเหตุหลักมาจากการที่อากาศหรือก๊าซ (ที่อาจเกิดจากการสลายตัวของความชื้นภายในเม็ดพลาสติก) ไม่สามารถออกจากแม่พิมพ์ฉีดได้ทันในจังหวะฉีดขึ้นรูป ซึ่งอยู่ในลักษณะเป็นฟองอากาศบนผิวหรือใต้ผิวของชิ้นงาน ดังแสดงในภาพที่4(b)
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. หากรอยพุพองเกิดจากการเสื่อมสภาพหรือสลายตัวของพลาสติกหลอมเหลว ให้ทำการลดอุณหภูมิฉีดพลาสติกหลอมเหลวและ/หรือลดความเร็วในการฉีดและ/หรือลดความเร็วรอบการหมุนสกรู
2. หากรอยพุพองเกิดจากอากาศหรือก๊าซที่เกิดขึ้นภายในกระบอกฉีด (Barrel) ให้ทำการเพิ่ม
Back pressure และ/หรือลดระยะหรือปริมาตรการทำ Suck back (คือการดึงสกรูถอยหลังกลับภายหลังจากการเตรียมเนื้อพลาสติกหลอมเหลว เพื่อป้องกันการไหลของพลาสติกหลอมเหลวออกจากทางหัวฉีดหรือที่เรียกว่าDrooling [16]) และ/หรือลดความเร็วรอบการหมุนสกรูและ/หรือลดอุณหภูมิที่บริเวณ Feed
zone และ/หรือลดอุณหภูมิแม่พิมพ์ฉีด
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
ตรวจสอบขนาดและตำแหน่งของช่องระบายอากาศภายในโพรงแม่พิมพ์ และที่บริเวณหน้าแม่พิมพ์ว่าเพียงพอหรือไม่ นอกจากนี้ควรทำการตรวจสอบขนาดของทางเข้าด้วย
วัสดุที่ใช้ในการฉีดขึ้นรูป
ตรวจสอบความชื้นของเม็ดพลาสติกและสอบถามข้อมูลจากผู้ผลิตเม็ดพลาสติก

วันพฤหัสบดีที่ 6 ธันวาคม พ.ศ. 2555

สาเหตุและแนวทางการแก้ไขงานฉีดพลาสติกเบื้องต้น # 2


ชิ้นงานติดภายในแม่พิมพ์ (Part sticking)
การที่ชิ้นงานติดขัดหรือไม่สามารถนำปลดออกจากแม่พิมพ์ฉีดได้อย่างสะดวก ดังแสดงในภาพที่ 2(a) ถึงแม้ว่าอาจไม่ใช่ข้อบกพร่องที่เกิดบนชิ้นงาน แต่เป็นปัญหาสำคัญที่ส่งผลกระทบต่อรอบเวลาใกระบวนการฉีดอย่างมาก เนื่องจากเครื่องฉีดไม่สามารถทำงานได้อย่างอัตโนมัติ ซึ่งการที่ชิ้นงานไม่สามารถนำปลดออกจากแม่พิมพ์ฉีด มีสาเหตุมาจากหลายปัจจัยทั้งในส่วนของแม่พิมพ์ฉีด และการปรับตั้งค่พารามิเตอร์ในการฉีดที่ไม่เหมาะสม
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. ลดแรงดันฉีดและ/หรือลดความดันคงค้างและ/หรือลดเวลาที่ให้ความดันคงค้าง
2. ลดอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือลดอุณหภูมิของแม่พิมพ์ฉีดและ/หรือลดความเร็ฉีด
3. เพิ่มเวลาในการเย็นตัวของชิ้นงาน
4. ใช้น้ำยาหรือสารเคมีช่วยในการถอดแบบ (Mold release agents) เพื่อให้ผิวของแม่พิมพ์มีความลื่นทำให้ง่ายต่อการนำปลดชิ้นงาน

แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. ตรวจสอบจำนวนและตำแหน่งในการนำปลดของก้านกระทุ้ง (Ejector pins) ว่าสมมาตร (Symmetry) ในขณะนำปลดหรือไม่นอกจากนี้ควรตรวจสอบขนาดและความยาวของก้านกระทุ้งว่าไม่เล็กหรือสั้นจนเกินไป
2. ตรวจสอบมุมเอียงต่าง ๆ ที่บริเวณภายในโพรงแม่พิมพ์ฉีด (Cavity) บริเวณทางวิ่งและทางเข้า เป็นต้น
3. ในกรณีที่ฉีดหลายโพรงแม่พิมพ์ (Multi-cavities) ตรวจสอบการไหลของพลาสติกหลอมเหลว ซึ่งควรมีความสมมาตรในแต่ละโพรงแม่พิมพ์
4. หากชิ้นงานติดที่บริเวณด้านหน้าแม่พิมพ์ซึ่งอยู่กับที่ (Stationary plate) หรืออยู่ด้านที่ติดกับชุดฉีด ควรตรวจสอบมุมเอียงของก้านรูฉีด (Sprue) และการทำงานของสลักดึงแกนรูฉีด (Sprue puller) นอกจากนี้ยังควรตรวจสอบบริเวณหน้าสัมผัสระหว่างหัวฉีดและปลอกรูฉีด(Sprue bushing) ว่ามีพลาสติกหลอมเหลวติดอยู่หรือไม่

ครีบ (Flash)
ภาพที่ 2(b) แสดงการเกิดครีบบนชิ้นงานโดยทั่วไปแล้วอาจเกิดที่ตำแหน่งรอยประกบของแม่พิมพ์
(Parting line) หรืออาจเกิดที่บริเวณด้านหลังชิ้นงานที่ตำแหน่งรอยกระทุ้ง (Ejector marks) ซึ่งมีแนวทางในการแก้ไขดังต่อไปนี้
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มแรงปิดแม่พิมพ์ (Clamping force)
2. ลดความดันคงค้างและ/หรือลดเวลาที่ใช้ในการให้ความดันคงค้าง
3. ลดอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือลดอุณหภูมิของแม่พิมพ์ฉีด
4. ลดความเร็วในการฉีดและ/หรือลด-แรงดันฉีด
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. ตรวจสอบการสึกหรอที่เกิดขึ้นตามรอยประกบของแม่พิมพ์ โดยเฉพาะอย่างยิ่งที่บริเวณที่เกิดครีบภายในแม่พิมพ์ฉีด
2. ตรวจสอบช่องระบายอากาศ (Venting)ที่บริเวณหน้าแม่พิมพ์
3. ตรวจสอบการสึกหรอของก้านกระทุ้งหากเกิดครีบที่บริเวณรอยกระทุ้ง

รอยเชื่อมประสาน (Weld lines)
รอยเชื่อมประสานเกิดจากการที่พลาสติกหลอมเหลวไหลมาบรรจบกันภายในแม่พิมพ์ฉีด ซึ่งมีสาเหตุมาจากการที่โพรงแม่พิมพ์มีทางเข้ามากกว่า 1 ตำแหน่งและ/หรือชิ้นงานมีความซับซ้อนหรือชิ้นงานมีความหนาผนังที่แตกต่างกันมาก ดังแสดงในภาพที่ 3(a) ส่งผลให้ความแข็งแรงของชิ้นงานที่บริเวณรอยเชื่อมประสานมีค่าลดลงอย่างมาก โดยเฉพาะอย่างยิ่งในกรณีของพลาสติกที่เสริมแรงด้วยเส้นใย [12]
นอกจากนี้ยังอาจส่งผลต่อความสวยงามของผลิตภัณฑ์ที่ได้อีกด้วย
    โดยทั่วไปแล้วการเกิดรอยเชื่อมประสานมีสาเหตุหลักมาจากการออกแบบแม่พิมพ์ฉีดที่ไม่เหมาะสม แต่ในความเป็นจริงแล้วเป็นเรื่องยากในการออกแบบแม่พิมพ์ฉีด ให้สามารถฉีดชิ้นงานที่มีความซับซ้อนหรือมีขนาดใหญ่ที่ไม่เกิดรอยเชื่อมประสานได้ อย่างไรก็ตาม การใช้โปรแกรมคอมพิวเตอร์เพื่อช่วยในการวิเคราะห์การไหลที่เกิดขึ้นภายในแม่พิมพ์ฉีดก่อนนำไปผลิตเป็นแม่พิมพ์จริง (เพื่อหลีกเลี่ยงการเกิดรอยเชื่อมประสานในตำแหน่งที่สำคัญ เช่น ตำแหน่งที่รับภาระแรงกระทำ หรือตำแหน่งที่ปรากฏต่อ
สายตาของลูกค้า) และการปรับตั้งค่าในการฉีดที่เหมาะสม อาจช่วยบรรเทาหรือลดปัญหาจากรอย
เชื่อมประสานที่เกิดขึ้น [5, 6, 4] โดยตัวอย่างที่ได้จากการวิเคราะห์เมื่อเทียบกับการทดลองฉีดจริง
แสดงดังภาพที่ 3(b)
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือเพิ่มอุณหภูมิของแม่พิมพ์ฉีด
2. เพิ่มความเร็วในการฉีดและ/หรือเพิ่มความดันคงค้าง
3. เพิ่มความดันต้านการหมุนถอยหลังกลับของสกรู (Back pressure)
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. เปลี่ยนตำแหน่งทางเข้าของพลาสติกหลอมเหลวภายในแม่พิมพ์ฉีด เพื่อลดจำนวนของรอยเชื่อมประสานที่เกิดขึ้น หรือหลีกเลี่ยงการเกิดรอยเชื่อมประสานในตำแหน่งที่สำคัญบนชิ้นงาน
2. ในกรณีที่ชิ้นงานมีความหนาผนังที่แตกต่างกันมาก ควรปรับเปลี่ยนให้มีค่าใกล้เคียงกันมากที่สุด เพื่อให้เกิดการไหลที่สมมาตรภายในแม่พิมพ์ฉีด
3. ใช้โปรแกรมคอมพิวเตอร์ช่วยในการออกแบบและวิเคราะห์การไหลภายในแม่พิมพ์ฉีดเพื่อวิเคราะห์หาตำแหน่งและขนาดของทางเข้าที่เหมาะสม ก่อนทำการผลิตแม่พิมพ์จริง
แนวทางการปรับแก้โดยใช้เทคนิคอื่น ๆ
1. ใช้เทคนิค Sequential valve gates [8]
2. ใช้เทคนิค Push-pull injection molding [12]
3. ใช้เทคนิค SCORIM (Shear control orientation injection molding) [10]

Credit by : สมเจตน์ พัชรพันธ์

วันพุธที่ 5 ธันวาคม พ.ศ. 2555

สาเหตุและแนวทางการแก้ไขงานฉีดพลาสติกเบื้องต้น #1


    ในปัจจุบันอุตสาหกรรมการผลิตชิ้นส่วนพลาสติกภายในประเทศ มีการพัฒนาขึ้นอย่างรวดเร็ว โดยเฉพาะอย่างยิ่งอุตสาหกรรมการผลิตชิ้น ส่ว น ย า น ย น ต์ อุป ก ร ณ์ท า ง ไ ฟ ฟ้า แ ล ะอิเล็กทรอนิกส์ เป็นต้น ซึ่งกระบวนการขึ้นรูปผลิตภัณฑ์พลาสติกที่นิยมใช้ในปัจจุบัน คือกระบวนการฉีดขึ้นรูป (Injection Molding)เนื่องจากให้อัตราการผลิตที่สูง และสามารถผลิตชิ้นงานที่มีความซับซ้อนได้อย่างแม่นยำ อย่างไรก็ตามการได้มาซึ่งผลิตภัณฑ์ที่มีคุณภาพดีห รือ ผ ลิต ภัณ ฑ์ที่มีข้อ บ ก พ ร่อ ง เ มื่อ ผ่า น
กระบวนการฉีดขึ้นรูปนั้น โดยทั่วไปแล้วขึ้นอยู่กับการออกแบบแม่พิมพ์ฉีด (Mold design) นอกจากนี้คุณภาพของผลิตภัณฑ์ที่ได้ยังคงขึ้นอยู่กับคุณสมบัติของวัสดุที่ใช้ (Material properties)และที่สำคัญคือการปรับตั้งค่าของเครื่องฉีดขึ้นรูปยกตัวอย่างเช่น อุณหภูมิที่ใช้ในการฉีดขึ้นรูป(Injection temperature) ความเร็วในการฉีดขึ้นรูป (Injection speed) แรงดันคงค้าง (Holding pressure) และอุณหภูมิแม่พิมพ์ฉีด (Mold temperature) เป็นต้น บทความฉบับนี้ นำเสนอแนวทางการแก้ไขข้อบกพร่องต่าง ๆ ที่สำคัญและพบมากในภาคอุตสาหกรรมการฉีดขึ้นรูปผลิตภัณฑพลาสติก โดยเฉพาะอย่างยิ่งแนวทางในการปรับแก้ที่แม่พิมพ์ฉีด การปรับตั้งค่าที่เครื่องฉีดพลาสติกและวัสดุที่ใช้ในการฉีดขึ้นรูป ซึ่งได้รวบรวมและเรียบเรียงมาจากตำราบทความวิชาการ และบทความวิจัยที่เกี่ยวข้องรวมถึงจากประสบการณ์


ชิ้นงานฉีดไม่เต็ม (Short shots)
ข้อบกพร่องแรกที่พบมากในกระบวนการฉีดขึ้นรูปคือ ชิ้นงานฉีดไม่เต็มแบบ ดังแสดงในภาพที่ 1(a) ซึ่งพบทุกครั้งในขั้นตอนแรกของการฉีดขึ้นรูป เพื่อการปรับตั้งปริมาตรการฉีดหรือระยะการฉีด (Shot size) ที่เหมาะสม อย่างไรก็ตามหากปัญหาดังกล่าวยังคงเกิดขึ้น ทั้งที่ได้ทำการตั้งปริมาตรการฉีดที่เหมาะสมแล้วแนวทางการแก้ไขปัญหาอาจสามารถทำได้โดย

แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มอุณหภูมิฉีดของพลาสติกหลอมเหลว (Injection temperature)
2. เพิ่มอุณหภูมิของแม่พิมพ์ฉีด (Mold temperature)
3. เพิ่มความดันในการฉีด (Injection pressure)
4. เพิ่มความเร็วในการฉีด (Injection speed)
5. เพิ่มความดันต้านการหมุนถอยหลังกลับของสกรู (Back pressure)
6. ตรวจสอบการสึกหรอของแหวนกันไหลย้อนกลับ (Non-return valve)

แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. เพิ่มขนาดและ/หรือลดความยาวของช่องทางวิ่ง (Runner)
2. เพิ่มตำแหน่งและขนาดของช่องทางเข้า (Gate)
3. หากเป็นไปได้ควรปรับขนาดความหนาของชิ้นงาน (Wall thickness) ให้มีความหนาเพิ่มมากขึ้น
4. ตรวจสอบขนาดและตำแหน่งของช่องระบายอากาศ (Venting) ว่าเพียงพอหรือไม่


รอยยุบ (Sink marks)
โดยทั่วไปแล้วการเกิดรอยยุบบนผิวของชิ้นงาน เกิดขึ้นภายหลังจากปรับตั้งค่าปริมาตรการฉีดที่เหมาะสม แต่ยังไม่ได้มีการให้ความดันคงค้าง (Holding pressure) ภายหลังจากในจังหวะการฉีดขึ้นรูป (Injection phase) ซึ่งการเกิดรอยยุบบนผิวของชิ้นงานมีสาเหตุหลักมาจากการหดตัวของชิ้นงาน (Shrinkage) ในขณะที่เย็นตัวภายในแม่พิมพ์ฉีด โดยเฉพาะอย่างยิ่งในการฉีดชิ้นงานที่มีความหนามาก หรือที่บริเวณแนวเสริมความแข็งแรงของชิ้นงาน (Rib) ดังแสดงในภาพที่1(b) อย่างไรก็ตามหากมีการให้แรงดันคงค้างแล้วรอยยุบยังคงปรากฏอยู่บนผิวของชิ้นงาน อาจมีแนวทางการแก้ไขดังนี้
แนวทางการปรับตั้งค่าที่เครื่องฉีดพลาสติก
1. เพิ่มปริมาตรของพลาสติกหลอมเหลวที่สามารถไหลเข้าในแม่พิมพ์ฉีดในจังหวะที่ให้ความดันคงค้าง หรือที่เรียกว่าครูชั่น (Cushion)
2. เพิ่มความดันคงค้างและ/หรือเวลาในการให้ความดันคงค้าง
3. ลดอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือลดอุณหภูมิของแม่พิมพ์ฉีดและ/หรือลดความเร็วฉีด (หากพบรอยยุบเกิดขึ้นใกล้บริเวณทางเข้า หรือในกรณีพบรอยยุบในชิ้นงานหนา)
4. เพิ่มอุณหภูมิฉีดของพลาสติกหลอม-เหลวและ/หรือเพิ่มอุณหภูมิของแม่พิมพ์ฉีดและ/หรือเพิ่มความเร็วฉีด (หากพบรอยยุบเกิดขึ้นห่างจากบริเวณทางเข้า หรือในกรณีพบรอยยุบในชิ้นงานบาง)
5. เพิ่มเวลาในการเย็นตัวของชิ้นงานภายในแม่พิมพ์ฉีด (Cooling time)
6. ตรวจสอบการสึกหรอของแหวนกันไหลย้อนกลับ
แนวทางการปรับแก้ที่แม่พิมพ์ฉีด
1. เพิ่มขนาดของช่องทางวิ่งและช่องทางเข้าเพื่อเพิ่มประสิทธิภาพในการส่งถ่ายความดันคงค้างเพื่อชดเชยการหดตัวของชิ้นงาน
2. หากเป็นไปได้ควรปรับลดขนาดความหนาของชิ้นงานและ/หรือปรับลดความสูงแนวเสริมความแข็งแรงของชิ้นงาน
แนวทางการปรับแก้โดยใช้เทคนิคอื่น ๆ
1. ใช้สารเติมแต่ง (Additives) ที่เรียกว่า Chemical blowing agents (CBA) [11]โดยสารชนิดนี้จะเกิดการสลายตัวเป็นก๊าซ (ทั่วไปแล้วคือ ก๊าซ CO2 และ N2) กลายเป็นรูพรุน (Voids) ภายในชิ้นงานที่บริเวณชั้นแกนกลาง (Core layer) ของชิ้นงานเพื่อชดเชยการยุบตัวที่ผิวของชิ้นงานที่มีความหนามาก
2. ใช้เทคนิคการฉีดก๊าซ (ทั่วไปแล้วคือก๊าซ CO2 และ N2) หรือน้ำ (Gas/Water assisted injection molding) [9, 13] ในชั้นแกนกลางของชิ้นงานเพื่อชดเชยการยุบตัวที่ผิวของชิ้นงานที่มีความหนามาก

Credit by : สมเจตน์ พัชรพันธ์

วันศุกร์ที่ 30 พฤศจิกายน พ.ศ. 2555

การออกแบบแม่พิมพ์โลหะ Zinc Die Casting

การออกแบบแม่พิมพ์ คือ การวางแผนทางวิ่งของโลหะว่าจะให้โลหะวิ่งผ่าน Cavity อย่างไร โดยควรเริ่มจากการออกแบบเกท รันเนอร์ สปรู หัวฉีด (nozzle) ตามลำดับ และมีหลักในการออกแบบ ดังนี้
   1.   พื้นที่หน้าตัดทางวิ่งน้ำโลหะต้องลดหลั่นลงตามลำดับ จาก nozzle จนถึงเกท

2.   ควรหลีกเลี่ยงการเปลี่ยนพื้นที่หน้าตัดอย่างกะทันหัน (ทั้งเล็กไปใหญ่ และใหญ่ไปเล็ก) เพราะจะทำให้เกิดฟองอากาศ
   3.   ทุกส่วนของทุก Cavity ในแม่พิมพ์  ควรให้โลหะวิ่งเข้าเต็มในขณะเดียวกัน 
  4.  พื้นที่หน้าตัดเกทต้องใหญ่เพียงพอที่จะป้อนน้ำสังกะสีเข้าแม่พิมพ์ โดยสามารถคำนวณได้ ดังนี้
 
 เมื่อ Agate คือ พื้นที่หน้าตัดเกท มีหน่วยเป็นตารางมิลลิเมตร (mm2 ) 
Vgate คือ ความเร็วน้ำสังกะสีที่เกท (ควรอยู่ในช่วง 40-50 m/s), ถ้า Vgate<30 m="m" s="s" vgate="vgate">60 m/s อาจทำให้แม่พิมพ์สึกได้
       r คือ ความหนาแน่นของสังกะสีผสมขณะหลอมเหลว... เท่ากับ 6.12 kg/m3 สำหรับสังกะสีผสมเบอร์ 3
       W คือ น้ำหนักของชิ้นงาน (รวม Overflow) 1 ชิ้น มีหน่วยป็น กรัม (g)
       t คือ เวลาในการฉีดน้ำสังกะสีเข้าแม่พิมพ์... ควรอยู่ในช่วง 10-20 มิลลิวินาที (ms), สำหรับชิ้นงานที่ต้องนำไปทำผิวต่อ ควรใช้ t < 10 ms หากต้องการให้ชิ้นงานมีคุณสมบัติทางกลที่ดี ควรใช้ t < 20 ms หากใช้ t > 40 ms จะทำให้ชิ้นงานมีคุณสมบัติทางกลที่ไม่ดี
เมื่อได้พื้นที่หน้าตัดเกทแล้ว หาความยาวเกทได้จาก 
ความยาวเกท  =  พื้นที่หน้าตัดเกท / ความหนาเกท
โดยควรเลือกใช้ความหนาเกทอยู่ในช่วง 0.25 – 0.75 มิลลิเมตร ถ้าความหนาเกท < 0.25 mm. อาจทำให้น้ำสังกะสีแข็งตัวที่เกท ถ้าความหนาเกท > 0.75 mm. อาจทำให้เกิดตามดที่เกท
การออกแบบเกท
ในการออกแบบเกทต้องคำนึงถึง...
1. ตำแหน่งของเกท เพราะมีผลต่อรูปแบบและระยะการไหลของน้ำสังกะสี แบ่งออกเป็น Center gate คือเข้าตรงกลางชิ้นงาน  และ Side gate คือ เข้าที่ขอบของชิ้นงาน ถ้าหากมีการเปิดเกทเข้าชิ้นงานตั้งแต่ 2.     เกทขึ้นไปควรใช้ center gate
2. ขนาดของเกท ซึ่งสามารถทำการคำนวณได้ดังวิธีที่ได้กล่าวมาแล้ว 
3. รูปแบบของเกท แบ่งออกเป็น เกทแบบพัด (Fan gate) และ  Tangential gate
- เกทแบบพัด (fan gate) เหมาะสำหรับเกทที่สั้นแต่หนา ให้มุมของการไหลแคบๆ (มากสุด 45o ที่ปลายเกท, ถ้ามากกว่า 45o  อาจทำให้เกิดการกักฟองอากาศ)
- Tangential gate เหมาะสำหรับเกทที่ยาว (อาจยาวได้ถึง 500 มิลลิเมตร) และบาง ให้มุมของการไหลกว้าง นอกจากนี้ควรมีตัวกันกระแทก (shock absorber) เพื่อกันแม่พิมพ์สึก และช่วยกักอากาศ
Tangential gate ประกอบด้วย 3 ส่วน คือ Half delta, Tapered runner และ ตัวกันกระแทก (shock absorber)
รูปร่างของ Tapered runner ควรเป็นสี่เหลี่ยมคางหมู แต่อาจอนุโลมให้เป็นสามเหลี่ยมได้ในกรณีที่เป็น Tangential gate ที่เล็กๆ เพราะขึ้นรูปแม่พิมพ์ได้ง่ายกว่า

Tapered runner สามเหลี่ยม
Delta อาจมีความโค้งเป็นรัศมีวงกลม หรือวงรีก็ได้ และควรมีความยาวประมาณ 25 – 30% ของความยาวเกท และมีความหนาประมาณ 1.5 – 2 เท่าของความหนาเกท

ถ้าขนาดเส้นผ่านศูนย์กลางของ ejector pin ใหญ่ ตัวกันกระแทกควรอยู่ในแม่พิมพ์ครึ่งที่เคลื่อนที่ (moving die half)  แต่ถ้าขนาดเส้นผ่านศูนย์กลางของ ejector pin เล็ก ตัวกันกระแทกอาจอยู่ในแม่พิมพ์ครึ่งที่เคลื่อนที่หรือครึ่งที่อยู่กับที่ (fixed die half) ก็ได้

 การออกแบบรันเนอร์
หลักในการออกแบบรันเนอร์มีดังนี้
1. ควรออกแบบให้พื้นที่หน้าตัดรันเนอร์มากกว่าพื้นที่หน้าตัดเกท 8 – 19%
2. ทางวิ่งไม่ควรหักมุมเป็นมุมฉาก
3. ระยะที่โลหะวิ่งเข้า Cavity ควรให้สั้นที่สุด (โดยเฉพาะชิ้นงานที่บาง)
4. เพื่อไม่ให้อุณหภูมิน้ำสังกะสีลดลงมากเกิน ควรออกแบบรันเนอร์ให้สั้นที่สุด ถ้ารันเนอร์ยาว อาจแก้โดยออกแบบให้ความยาวด้านสั้นของคู่ขนานเท่ากับความหนา เพราะจะช่วยให้รักษาอุณหภูมิได้ดี นอกจากนี้ยังขึ้นรูปและดีดออกได้ง่าย
5. ถ้าแม่พิมพ์มีหลายรันเนอร์ ควรออกแบบให้ความยาวด้านสั้นของคู่ขนานยาวเป็น 2 เท่าของความหนา เพราะจะช่วยให้สามารถเชื่อมต่อรันเนอร์ได้ดี และสามารถระบายความร้อนได้ดีกว่าแบบที่ aspect ratio 1:1
6. ถ้าระยะวิ่งในแม่พิมพ์ยาวมาก  ก็ให้โลหะวิ่งใน Runner จนใกล้ Cavity ที่สุด  แล้วจึงเปิด Gate เข้า Cavity 
7. ถ้าทางวิ่งมีมากกว่า 1    ควรให้ทางวิ่งเหล่านี้วิ่งขนานกัน หรือวิ่งออกจากกัน
  
การออกแบบสปรู
สปรู ถือว่าเป็นส่วนแรกของระบบทางวิ่ง ช่วยทำให้การไหลของน้ำสังกะสีจากหัวฉีด (nozzle) ไปยังรันเนอร์ได้อย่างราบรื่น ซึ่งมีหลักในการออกดังนี้
1. ควรออกแบบให้พื้นที่หน้าตัดสปรูมากกว่าพื้นที่หน้าตัดรันเนอร์ 8 – 19%
2. ทางวิ่งสปรูไม่ควรหักมุมเป็นมุมฉาก
3. มีการควบคุมพื้นที่หน้าตัดสปรูให้คงที่หรือลดลง จากด้านที่ติดหัวฉีดมาด้านที่ติดรันเนอร์
4. รูปแบบของสปรูมี 3 แบบคือ Cone sprue, Pencil sprue และ Runner sprue
- Cone sprue มีการหักมุมของทางวิ่งสปรู และมีการเพิ่มของพื้นที่หน้าตัด ทำให้การไหลไม่ราบเรียบ
- Pencil sprue มีการเพิ่มของพื้นที่หน้าตัด ทำให้การไหลไม่ราบเรียบ, เย็นตัวยาก และหัวฉีดมักจะเล็ก ทำให้เกิดการอุดตัน
- Runner sprue พื้นที่หน้าตัดลดหลั่นลงจากด้านที่ติดหัวฉีดมาด้านที่ติดรันเนอร์ ทำให้การไหลดี และเย็นตัวได้เร็ว
Runner sprue แบบทางวิ่ง 1 ทาง:  เหมาะสำหรับสปรูที่มีขนาดเส้นผ่านศูนย์กลางใหญ่ เพราะสามารถเย็นตัวได้เร็ว โดยไม่ต้องมีการหล่อเย็นที่ปลอกสปรู ทำให้การควบคุมความร้อนดี ไม่เกิดการเย็นตัวเร็วเกินไปในส่วนของแม่พิมพ์ครึ่งที่อยู่กับที่ 
Runner sprue แบบทางวิ่ง 2 ทาง (double runner sprue):  เหมาะสำหรับฉีดชิ้นงานแยกออกไป 2 ด้านทำมุม 180o พื้นที่หน้าตัด double runner sprue แบบทั่วไปจะเป็นรูปสี่เหลี่ยมจัตุรัส แต่ถ้าหากมีข้อจำกัดด้านพื้นที่อาจมีรูปร่างโค้งตามส่วนของปลอกสปรูโดยที่ด้านในเรียบก็ได้
ในบางครั้ง Double runner sprue อาจติดแม่พิมพ์ในแม่พิมพ์ครึ่งที่อยู่กับที่ การใช้ piston ejector หรือ hook ejector จะช่วยให้ดึงออกง่ายขึ้น 
การป้องกับการบิดงอของชิ้นงานระหว่างการขนส่งชิ้นงาน หรือระหว่างการหักรันเนอร์ อาจทำเป็นวงแหวนยึดที่สปรู หรือทำเป็นปลอกสปรูบางๆ หนาประมาณ 0.35 มิลลิเมตร
 การออกแบบหัวฉีด (Nozzle)
หัวฉีดจะมีพื้นที่หน้าตัดเป็นวงกลม โดยควรมีพื้นที่หน้าตัดเท่ากับหรือมากกว่าพื้นที่หน้าตัดสปรู
การออกแบบรูล้น (Overflow)
หน้าที่ของรูล้น มีดังนี้
1. กักอากาศที่ถูกไล่มาจาก cavity
2. เก็บสังกะสีที่เย็นและถูกออกซิไดซ์จากสังกะสีระลอกแรกที่เข้ามาใน cavity
3. ให้ความร้อนแก่แม่พิมพ์ ช่วยให้อุณหภูมิแม่พิมพ์คงที่
4. เป็นจุดรับการกระแทกของ ejector pin
หลักในการออกแบบรูล้น มีดังนี้
1. น้ำหนักของรูล้น ไม่ควรเกิน 10% ของน้ำหนักชิ้นงาน
2. ความหนาเกทของ overflow ควรอยู่ระหว่าง 0.25 – 0.35 มิลลิเมตร
3. ตำแหน่งของ overflow ควรอยู่ที่ปลายสุดของชิ้นงาน โดยอยู่ตรงข้ามเกท
  
การออกแบบรูระบายอากาศ (Vent)
ในกระบวนการฉีดสังกะสี ถึงแม้จะทำการออกแบบแม่พิมพ์ตามที่แนะนำมาแล้วข้างต้น ก็ยังคงมีอากาศประมาณ 30% ยังคงค้างอยู่ใน cavity ซึ่งทำให้เกิดปัญหาตามด ผิวพอง ผิวลาย และอื่นๆ ตามมา การมีรูระบายอากาศก็เพื่อลดปริมาณอากาศที่ถูกกักอยู่ใน cavity โดยหลักในการออกแบบรูระบายอากาศมีดังนี้
1. ตำแหน่งของรูระบายอากาศ ควรอยู่ที่ระนาบแม่พิมพ์ และอยู่ที่ปลายสุดของการไหล หรือจุดที่การไหล 2 ทางมาบรรจบกัน
2. ควรออกแบบรูระบายอากาศ ให้มีรูปร่างซิกแซก เพื่อป้องกันปัญหาเรื่องครีบ
3. รูระบายอากาศควรหนาประมาณ 0.05 – 0.12  มิลลิเมตร และกว้าง 8 – 25 มิลลิเมตร
4. โดยทั่วไป พื้นที่หน้าตัดของรูระบายอากาศ = 50 – 100% ของพื้นที่หน้าตัดเกท
5. ในกรณีที่ต้องการให้มีพื้นที่หน้าตัดรูระบายอากาศมาก ควรเพิ่มจำนวนหรือความกว้าง แทนที่จะเพิ่มความหนา

Credit : www.coezic.com

วันอาทิตย์ที่ 20 มีนาคม พ.ศ. 2554

คุณสมบัติเหล็กทำแม่พิมพิมพ์และรูปแบบการใช้งาน

เหล็ก ที่ชุบแข็งมาแล้วไม่ต้อง ชุบแข็งเพิ่มเติม ขัดเงาได้ดี สามารถกลึง เจาะ ไสได้ดีมีคุณสมบัติ ทางโฟโตเอทชิ่งดี ความแข็งแรงสูง M202 ขัดขึ้นเงาดี ทำงานง่าย มีความแข็งสม่ำเสมอใช้ทำ แม่พิมพ์พลาสติก แม่พิมพ์แบล็คกาไลท์ ทำโมลด์

อินเสิร์ต (ชิ้นสอด) M238 เป็นเหล็กที่ชุบแข็งมาแล้วมีส่วนผสมกำมะถันต่ำ มาก 0.003% ทำให้ไม่มีตามด มีความ

แข็งสม่ำเสมอ ขัดเงาได้เหมือนกระจก ใช้ทำแม่พิมพ์พลาสติก แม่พิมพ์แบล็คกาไลท์ เมลามีน P20 กลึงง่าย ไม่เปราะ สามารถทำพิมพ์ลวดลายได้ สามารถรับ แรงดึงสูงเหมาะทำแม่พิมพ์อัดพลาสติก เหล็ก สแตนเลส สามารถทนต่อการกัด

กร่อนสูง สามารถทนต่อการสึกหรอได้ดี N695 ใช้ทำอุปกรณ์ที่ต้องการทนสนิม มีความคมและทน เสียดสีี เช่นมีดผ่าตัด M300 ทำแม่พิมพ์ชนิดที่ต้องการทนกรดสูง ทนสนิม เช่นแม่พิมพ์พลาสติก แม่พิมพ์อุตสาหกรรมท่อพีวีซี M310 สามารถทนต่อการกัดกร่อนสูง สามารถทนต่อการสึกหรอได้ดี M340 สามารถทนต่อการกัดกร่อนได้ดีมาก ทนต่อการสึกหรอได้ดี มาก คงขนาดรูปร่างได้ดีระหว่างชุบแข็ง ทำโมลด์ ,โมลด์อินเสิร์ต ,สกรู เหล็กชุบแข็งพร้อม ใช้งาน

NAK80 เป็นเหล็กทำแม่พิมพ์พลาสติกชั้นสูง มีอายุการใช้งาน ยาวนาน มีความสามรถในการกลึงที่ดีเยี่ยมทั้งที่มี ความ

แข็งสูง ขัดเงาเหมือนกระจก M461 เป็นเหล็กที่ชุบแข็งมาแล้วและพร้อมใช้งาน ไม่ต้องชุบแข็ง เพิ่มเติม (อยู่ในสภาพชุบแข็งพร้อมใช้งาน 40 HRC สามารถชุบแข็งได้สูงสุดถึง 44 HRC) ความแข็งสูง การขัดเงาดีเลิศ สามารถเจาะ ไสได้ดี มีคุณสมบัติทาง โพโตเอทชิ่งดีทำแม่พิมพ์พลาสติกที่ต้องการความแข็งแรง สูง

วันพุธที่ 29 ธันวาคม พ.ศ. 2553

เวลาในการฉีดขึ้นรูปและระยะสกรู


เม็ดพลาสติกที่หลอมละลายในกระบอกฉีดโดยใช้ความร้อนจากฮีทเตอร์จะถูกฉีดเข้าแม่พิมพ์โดยแรงดันของไฮดรอลิคผ่านปลายของหัวฉีด การที่จะให้สภาพการฉีดขึ้นรูปคงที่หรือสม่ำเสมอนั้น วัตถุดิบที่ถูกป้อนเข้าแม่พิมพ์จะต้องมีปริมาณคงที่ เมื่อคำนึงถึงปริมาณของวัตถุดิบกับระยะทางที่สกรูเคลื่อนที่ถ้าระยะทางการเคลื่อนที่ของสกรูสั้นปริมาณวัตถุดิบที่ป้อนเข้าสู่แม่พิมพ์จะมีปริมาณน้อยและถ้าระยะทางการเคลื่อนที่ของสกรูยาวปริมาณวัตถุดิบก็จะมากขึ้นตามไปด้วย ซึ่งหมายถึงว่าถ้าต้องการควบคุมปริมาณวัตถุดิบที่ป้อนเข้าสู่แม่พิมพ์คงที่ส่วนสำคัญคือ ควบคุมระยะทางเคลื่อนที่ของสกรูให้คงที่ วิธีการควบคุมระยะทางการเคลื่อนที่ของสกรูมี 2 แนวทาง 1.ควบคุมเวลาที่จำเป็นในการเคลื่อนที่ของสกรู 2.ควบตำแหน่งของสกรูเมื่อสกรูเคลื่อนที่ไปแล้ว ถ้ากำหนดให้ระยะทางการเคลื่อนที่ของสกรูคงที่เวลาที่จำเป็นในการเคลื่อนที่ของสกรูจะขึ้นอยู่กับความเร็วของสกรู เช่น ถ้าใช้ความเร็วสูงการเคลื่อนที่ของสกรูจะใช้เวลาน้อยและถ้าใช้ความเร็วต่ำจะต้องใช้เวลามากขึ้น ถึงแม้ว่าจะสามารถควบคุมความเร็วในการเคลื่อนที่ของสกรูได้อย่างเที่ยงตรงแต่การควบคุมเวลาที่แน่นอนให้สัมพันธ์กับความเร็วจะทำได้ยากมาก หน่วยนับของความเร็วในการเคลื่อนที่ของสกรูกำหนดให้เป็น มิลลิเมตร/วินาที ( ขึ้นอยู่กับเครื่องฉีด ) ภายใต้สมมุติฐานที่ว่าความเร็วของวัตถุดิบที่ถูกป้อนเข้าสู่แม่พิมพ์เหมือนความเร็วของการเคลื่อนที่ของสกรู ตัวอย่างเช่น ถ้าระยะทางในการเคลื่อนที่ของสกรูเท่ากับ 300 ม.ม ความเร็วเท่ากับ 50ม.ม/วินาที เวลาที่ใช้จะเท่ากับ 6 วินาที


จากวิธีการคำนวณถึงแม้ว่าจะสามารถควบคุมความเร็วได้อย่างเที่ยงตรง แต่การควบคุมทั้งความเร็วและเวลาให้เที่ยงตรงทำได้ยากมากยกตัวอย่างเช่น ถ้าควบคุมความเร็วให้เที่ยงตรงและให้การควบคุมเวลามีเบี่ยงเบนได้ +_0.1 วินาที จะมีผลกระทบต่อระยะทางการเคลื่อนที่ของสกรู ดังนี้

ในการฉีดขึ้นรูปขึ้นรูปพลาสติกแบ่งการควบคุมเป็น 2 ช่วง 1.ช่วงควบคุมความเร็ว คือ ช่วงที่วัตถุดิบถูกป้อนเข้าสู่แม่พิมพ์จนเกือบเต็มแบบ 2.ช่วงควบคุมแรงดัน คือ ช่วงที่เปลี่ยนจากควบคุมความเร็วเป็นช่วงควบคุมแรงดัน ถ้าเราสามารถควบคุมจุดเปลี่ยนจากช่วงควบคุมความเร็วเป็นช่วงควบคุมแรงดันให้คงที่จะทำให้ฉีดขึ้นรูปชิ้นงานมีคุณภาพสม่ำเสมอ เครื่องฉีดบางรุ่นสามาถเลือกได้ว่าจะใช้ระยะหรือเวลาในช่วงควบคุมความเร็วและช่วงควบคุมแรงดัน โดยถ้าใช้เวลาเป็นตัวกำหนดการเคลื่อนที่ของสกรูอาจได้รับผลกระทบจากความเร็วของสกรูให้เกิดความเบี่ยงเบนได้มากหรือน้อยขึ้นอยุ่กับแรงดันในการฉีด ความเร็ว ระยะของสกรู ดังตัวอย่างการคำนวณตามตาราง

วัตถุดิบจะถูกป้อนให้ไหลผ่านเกท ( Gate ) เข้าสู่แม่พิมพ์ด้วยความเร็วคงที่ระดับหนึ่งจนเต็มแม่พิมพ์ แต่เนื่องจากวัตถุดิบที่ถูกป้อนจากความเร็วของสกรูทำให้ไม่สามารถหยุดการไหลได้ทันทีจึงทำให้เกิดแรงดันภายในแม่พิมพ์เพิ่มขึ้นอย่างรวดเร็วซึ่งเรียกว่า แรงดันส่วนเกิน ( Over pack ) ถ้าแรงดันสูงเกินไปจะเกิดครีบที่ชิ้นงานและยังเป็นสาเหตุของปัญหาอื่นๆอีก ในกรณีป้อนวัตถุดิบเข้าสู่แม่พิมพ์ด้วยความเร็วต่ำสามารถเปลี่ยนจุดควบคุมความเร็วเป็นการควบคุมแรงดันเมื่อวัตถุดิบมีปริมาณ 99 %ของแม่พิมพ์หรือเกือบเต็มแม่พิมพ์ แต่ถ้าใช้ความเร็วในการป้อนวัตถุดิบเข้าแม่พิมพ์สูงและเปลี่ยนจุดการควบคุมความเร็วเป็นการควบคุมแรงดันเมื่อวัตถุดิบเกือบเต็มแม่พิมพ์จะเกิดแรงดันส่วนเกิน ซึ่งหมายความว่าให้เปลี่ยนจุดควบคุมควบคุมความเร็วก่อนหน้านั้นเล็กน้อยจะช่วยแก้ปัญหาได้ แรงดันที่ควบคุมค่าความเร็วขณะที่สกรูเคลื่อนที่เป็นสิ่งที่จำเป็น ตัวอย่างเช่น เมื่อตั้งความเร็วของการฉีดไว้ที่ 100 ม.ม/วินาทีและตั้งค่าแรงดันฉีดต่ำ แต่ในความจริงความเร็วต่ำกว่าค่าที่ตั้งไว้ และเมื่อเพิ่มแรงดันอีกความเร็วก็อาจเพิ่มขึ้นเป็น 100 ม.ม/วินาทีและเมื่อความเร็วของสกรูเท่ากับค่าที่ตั้งไว้ถึงแม้จะเพิ่มแรงดันขึ้นอีกความเร็วก็จะไม่เปลี่ยนแปลงถ้าเป็นเครื่องฉีดรุ่นใหม่จะมีมอนิเตอร์แสดงเป็นกราฟ 2 เส้น คือ ค่าแรงดันที่ตั้งไว้และค่าแรงดันจริงในการทำงาน การควบคุมแบบนี้เรียกว่า แรงดันควบคุมความเร็ว เพื่อให้ง่ายต่อการเข้าใจขอยกตัวอย่าง


ถ้ารูทางออกของถังน้ำมีขนาดเท่ากัน แรงดันของน้ำที่ไหลออกมาจะขึ้นอยู่กับปริมาณของน้ำในถังเปรียบปริมาณน้ำในถังเหมือนแรงดันฉีด ในกรณีทีแรงดันในการฉีดมีการเปลี่ยนแปลงจะทำให้ความเร็วเปลี่ยนแปลงไปด้วย จึงทำให้การขึ้นรูปไม่เที่ยงตรง ถ้าความเร็วในการฉีดเที่ยงตรงจะทำให้เวลาจากจุดเริ่มต้นฉีดจนถึงจุดควบคุมแรงดันคงที่จะทำให้คุณภาพของชิ้นงานสม่ำเสมอ

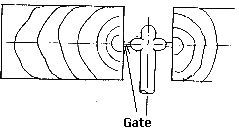
Gate Seal


การควบคุมสภาพหรือรักษาระดับแรงดัน ( Holding Pressure )เมื่อวัตถุดิบเกือบเต็มแม่พิมพ์จะไม่คำนึงถึงความ เร็ว ซึ่งหมายถึงว่า จะควบคุมเฉพาะแรงดันเท่านั้นแรงดันในช่วงนี้จะใช้ประมาณ 60-70 %ของดันฉีด แนวความคิดพื้นฐานของการรักษาสภาพแรงดันเกิดจากวัตถุดิบเกิดหดตัวเมื่อทำการหล่อเย็น ดังนั้นการรักษาสภาพแรงดันจะต้องทดแทนในส่วนที่วัตถุดิบหดตัวลง ถ้าแรงดันขณะรักษาสภาพแรงดันต่ำจะเกิดการไหลย้อนกลับของวัตถุดิบจากแม่พิมพ์ผ่านเกท (Gate)

เวลาที่ใช้ในการฉีดจะเริ่มจากการเคลื่อนที่ของสกรูจนถึงช่วงเกทซีล ถ้าเวลาฉีด( Injection time+Holding time ) ใช้มากเกินเวลาที่เกทซีลไปแล้วจะไม่ผลต่อน้ำหนักของชิ้นงาน ( รูปกราฟ )และทำให้สิ้นเปลืองค่าไฟฟ้า

จากรูปกราฟแกน X = น้ำหนักของชิ้นงาน แกน Y = เวลาของช่วง Holding Time ถ้าเวลาเกิน 9 วินาทีไปแล้วจะผลต่อน้ำหนักของชิ้นงานและจะคงที่ที่น้ำหนัก43กรัม แต่ถ้าเวลาฉีดน้อยเกินไปจะทำให้ชิ้งานน้ำหนักน้ำหนักน้ำหนักไม่คงที่ นอกจากนั้นวิธีการกำหนดเวลาการฉีด ( Injection Time ) และการรักษาสภาพแรงดัน ( Holding Time ) ขึ้นอยู่กับผุ้ผลิตเครื่องจักร แต่โดยทั่วไปแล้วการป้อนวัตถุให้เต็มแม่พิมพ์คือ เวลาที่ใช้ในการฉีด
เวลาที่ใช้ในการฉีด = เวลาที่ใช้ในการป้อนวัตถุดิบ + เวลารักษาสภาพแรงดัน
ซึ่งเป็นสาเหตุของรอยบุ๋ม ( Shink mark) ฉีดไม่เต็ม ( Short Shot) รอยประสาน (Weld Line) เป็นต้น แต่ถ้าแรงดันสูงเกินไปจทำให้เกิดครีบ (Flash) รอยร้าว (Crack) ในชิ้นงานได้ เมื่อทำการรักษาสภาพแรงดันวัตถุดิบเกือบจะไม่มีการไหลจึงทำให้เกทเกิดการแข็งตัว บริเวณชิ้นงานที่บางกว่าจะเริ่มแข็งตัวก่อนและหลังจากนั้นจะใช้เวลาแข็งตัวในส่วนที่หนากว่า โดยปกติบริเวณที่บางที่สุดจะอยู่บริเวณเกท เมื่อเกทแข็งตัวแล้วไม่ว่าจะเพิ่มหรือลดแรงดันก็จะไม่มีผลกับชิ้นงาน ในสภาพที่เกทแข็งตัวเรียกว่า เกทซีล ( Gate Seal)